Cera perdida · Bronce · Taller
La fundición artística del bronce, del modelo en cera a la pátina protegida
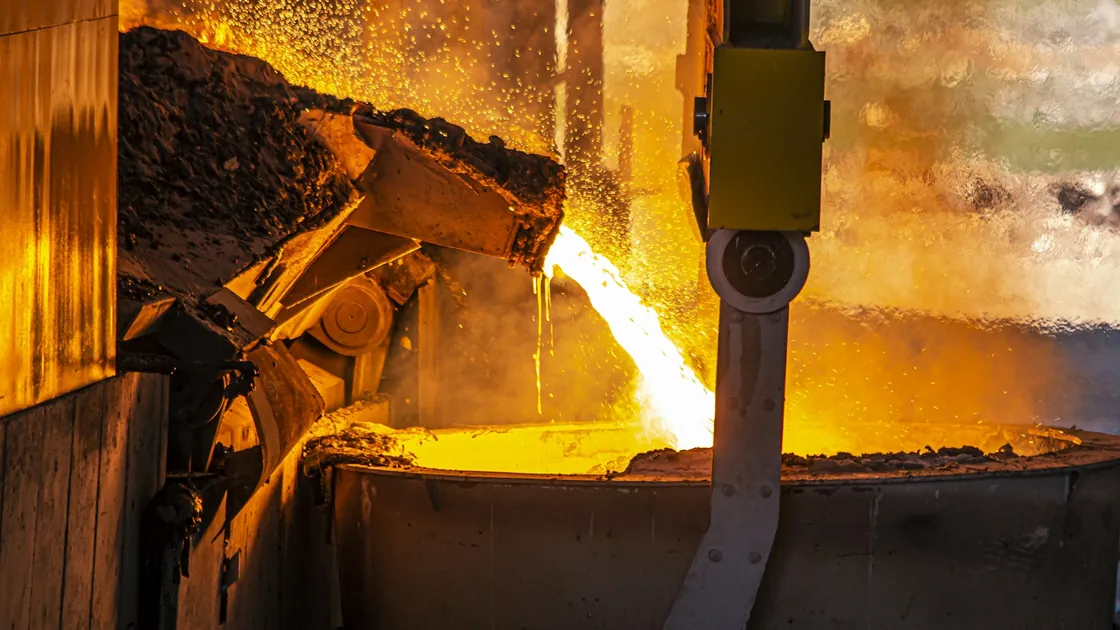
Skuldurvo reúne apuntes escritos sobre cada tramo del proceso de la cera perdida tal como se practica en los talleres de escultura: cómo se prepara la copia en cera, cómo se calcula el sistema de bebederos, qué ocurre dentro de la cáscara cerámica durante el descerado y la cocción, a qué temperatura se cuela la aleación y qué queda por hacer cuando la pieza sale del molde roto.
01
Qué se publica en este sitio y cómo está ordenado
El bronce artístico se funde hoy casi siempre por el método de la cera perdida, un procedimiento que encadena una docena de operaciones distintas, cada una con su propio ritmo, sus propias tolerancias y sus propios modos de fallar. Escrito de un tirón, el proceso parece lineal; visto desde el banco de trabajo es una sucesión de decisiones que se toman con horas o días de diferencia y que se pagan mucho después, cuando la pieza ya está fría.
Estas páginas siguen ese orden real. Cada apartado corresponde a una fase del trabajo y explica qué se busca en ella, qué variables se controlan y qué señales indican que algo se ha desviado. No sustituyen la práctica ni la formación en un taller, pero sirven para entender por qué se hace lo que se hace y para leer con más criterio los manuales técnicos y la literatura de conservación.
El recorrido va del modelo original a la protección final: modelo y copia en cera, sistema de bebederos y su cálculo, mezcla de moldeo y cáscara cerámica, descerado y cocción, fusión de la aleación y temperatura de colada, enfriamiento y rotura del molde, desbarbado y reparación de sopladuras, cincelado y ensamblaje de partes, patinado en caliente y en frío, y encerado de protección.
- Modelo y cera. Del original al positivo intermedio que se sacrificará en el horno.
- Bebederos. Trazado y sección de los canales que llevan y alimentan el metal.
- Molde. Arena aglomerada o cáscara cerámica construida por capas.
- Descerado y cocción. Vaciado de la cera y consolidación del refractario.
- Colada. Composición de la aleación, control de temperatura y velocidad de llenado.
- Acabado. Desbarbado, soldadura, cincelado, pátina y cera de protección.
02
El modelo y su copia en cera
Todo empieza con un original que rara vez es de bronce: barro, escayola, madera, resina o una pieza modelada digitalmente e impresa. De ese original se saca un molde de reproducción —normalmente de silicona con contramolde rígido— que permite obtener tantas copias en cera como haga falta sin poner en riesgo la obra de partida.
La copia se obtiene casi siempre por rotación: se vierte cera fundida en el molde de silicona, se hace girar para que se adhiera a las paredes y se vacía el sobrante. Repitiendo la operación se levanta una capa de espesor razonablemente uniforme, entre tres y seis milímetros en piezas medianas. Ese espesor no es arbitrario: determina cuánto metal se necesitará, cuánto tardará en enfriar la pieza y qué tensiones aparecerán entre zonas gruesas y delgadas.
Repaso de la cera
La copia sale del molde con costuras, burbujas y pequeños defectos heredados. El repaso consiste en cortar las rebabas, rellenar los poros con cera caliente y devolver a la superficie el detalle que el original tenía. Es el último momento en que se puede intervenir con comodidad: cualquier corrección que se deje para después se hará sobre metal duro, con lima y buril, a un coste de tiempo mucho mayor.
Las ceras de fundición se formulan con mezclas de parafinas, ceras microcristalinas y resinas para ajustar dureza, punto de reblandecimiento y comportamiento en la contracción. Una cera demasiado quebradiza se rompe al manipularla; una demasiado blanda se deforma con el calor del taller y arrastra consigo la geometría de la pieza.
Piezas grandes, partes separadas
Las esculturas de cierto tamaño no se funden de una vez. Se dividen en partes atendiendo a las masas, a los puntos donde una junta pasará desapercibida y a la capacidad del horno y de la cuchara. Esa división se decide sobre la cera, no sobre el metal, y condiciona todo el montaje posterior: cada corte será después una soldadura que habrá que cincelar y disimular.
03
Sistema de bebederos y alimentación: trazado y cálculo
Sobre la cera repasada se construye el árbol: el bebedero de colada por el que entra el metal, los canales de distribución, los ataques que desembocan en la pieza, los alimentadores o mazarotas que compensan la contracción y los respiraderos que dejan salir el aire y los gases. Es la parte del trabajo que menos se ve en la obra terminada y la que más determina si la fundición sale bien.
La lógica es sencilla de enunciar: el metal debe llenar la cavidad de abajo arriba, sin turbulencia, sin que se enfríe antes de llegar al último rincón, y debe seguir habiendo metal líquido disponible en las zonas gruesas mientras estas solidifican. Todo lo demás son consecuencias de esos tres requisitos.
Cómo se dimensiona
El cálculo habitual parte de la masa de metal que hay que colar y del tiempo de llenado admisible. De ahí se deduce el caudal necesario y, con él, la sección estrangulada del sistema, es decir, el punto más estrecho por el que pasa todo el metal. Las secciones de distribución y de ataque se derivan de esa sección de control mediante relaciones de proporción.
Se distinguen dos familias de sistemas. En los sistemas presurizados la sección estrangulada está en los ataques: el conjunto trabaja lleno, el chorro es más rápido y hay menos aspiración de aire, a cambio de más erosión del molde. En los sistemas no presurizados el estrangulamiento está en la base del bebedero y las secciones crecen aguas abajo: el metal entra más despacio y con menos turbulencia, lo que conviene a aleaciones que oxidan con facilidad.
Mazarotas y contracción
El bronce se contrae al solidificar. Si una zona gruesa termina de solidificar aislada del resto, el vacío que deja la contracción se convierte en un rechupe interno. La mazarota existe para evitarlo: es una reserva de metal caliente, colocada junto a la masa gruesa y dimensionada para solidificar después que ella, de modo que alimente la contracción hasta el final. Su eficacia depende más de su módulo geométrico —relación entre volumen y superficie de enfriamiento— que de su tamaño bruto.
- Situar el eje de coladaSe elige la posición en la que la pieza se llenará de forma más progresiva, normalmente con las masas mayores abajo y las zonas delgadas arriba.
- Trazar los ataquesSe conectan en puntos donde la marca podrá eliminarse sin dañar el modelado, evitando que el chorro incida directamente sobre superficies de detalle.
- Calcular la sección de controlA partir de la masa a colar y del tiempo de llenado se fija el punto más estrecho, y el resto de secciones se derivan de él.
- Colocar alimentadoresSe sitúan sobre las masas que solidifican al final, con volumen y forma suficientes para permanecer líquidos más tiempo que la zona que alimentan.
- Abrir respiraderosSe añaden en los puntos altos y en cavidades ciegas, donde el aire quedaría atrapado y detendría el avance del metal.
- Comprobar el conjunto en ceraSe revisa que todas las uniones estén selladas y que el árbol soporte su propio peso durante el baño cerámico.
04
Mezcla de moldeo y cáscara cerámica
Alrededor del árbol de cera se construye el molde refractario. Conviven dos tradiciones. La primera, más antigua en el trabajo escultórico, emplea un revestimiento macizo a base de escayola mezclada con cargas refractarias —sílice, chamota, ladrillo molido— vertido en un contenedor. La segunda, la cáscara cerámica, envuelve el árbol en una corteza delgada construida capa a capa.
En el procedimiento de cáscara, el árbol se sumerge en una barbotina de sílice coloidal y harina refractaria, se escurre y se espolvorea inmediatamente con arena de granulometría creciente. Cada capa se deja secar por completo antes de la siguiente. Las primeras, muy finas, son las que copian el detalle; las siguientes, más gruesas, aportan resistencia mecánica. Un molde de tamaño medio suele llevar entre seis y ocho capas.
Qué se busca en el refractario
Un buen molde tiene que reunir cualidades que en parte se contradicen: reproducir fielmente la superficie, resistir el choque térmico del metal, dejar escapar los gases a través de sus poros, no reaccionar químicamente con la aleación y, al final, romperse con facilidad sin dañar la pieza. La permeabilidad es especialmente importante: un molde estanco devuelve los gases al metal y produce porosidad superficial.
Precauciones de taller
El polvo de sílice cristalina es un riesgo respiratorio serio y bien documentado. La preparación de mezclas, el espolvoreado y sobre todo la rotura del molde exigen extracción localizada, protección respiratoria adecuada y métodos húmedos siempre que sea posible. Ninguna consideración de acabado justifica trabajar sin esa protección.
05
Descerado y cocción del molde
Con el molde terminado hay que sacar la cera de su interior sin reventar la cáscara. El problema es térmico: la cera se dilata más deprisa que el refractario, de modo que si se calienta despacio y de forma uniforme empuja las paredes desde dentro y las agrieta. La solución habitual es un choque de calor breve e intenso: autoclave de vapor a presión o un horno de descerado que funde primero la capa en contacto con la cerámica, dejando que el resto salga por gravedad a través del bebedero.
La cera recuperada se filtra y se reutiliza, aunque su composición se degrada con los ciclos y conviene reservarla para árboles y bebederos antes que para copias de detalle.
La cocción
Vaciado el molde, se cuece a alta temperatura. La cocción cumple varias funciones a la vez: quema los residuos de cera que han quedado adheridos, elimina el agua libre y el agua combinada del refractario, completa la sinterización de la cáscara y la deja caliente para recibir el metal. Un molde frío enfriaría el bronce en la entrada y provocaría llenados incompletos.
El descenso posterior también importa. Si el molde se enfría demasiado antes de colar, se pierde la ventaja de la cocción; si se cuela con el refractario excesivamente caliente, la solidificación se retrasa y el grano crece. La ventana práctica se ajusta al espesor de la pieza y al tipo de molde.
- Señal a vigilar
- Qué suele indicar
- Grietas radiales en la cáscara
- Calentamiento demasiado lento en el descerado: la cera dilató antes de fundir.
- Humo persistente al final de la cocción
- Restos de cera o de resina sin quemar; el ciclo necesita más tiempo o más aire.
- Manchas oscuras en el interior del molde
- Carbono residual que puede generar gases durante el llenado.
- Cáscara que se deshace al manipular
- Capas insuficientes o secado incompleto entre baños.
06 · Fusión y colada
La aleación, el horno y la temperatura de colada
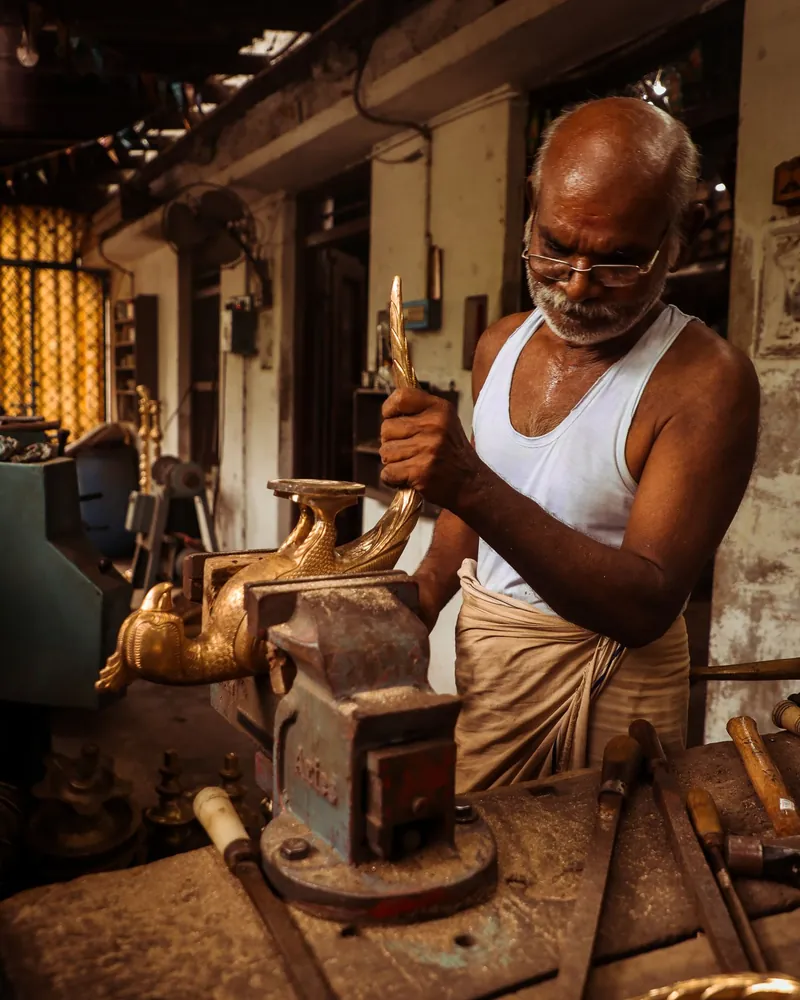
Los bronces de escultura son aleaciones de cobre con estaño y, en la mayoría de las composiciones industriales actuales, también con zinc y plomo en proporciones menores. Cada elemento desplaza el comportamiento del conjunto: el estaño aumenta la dureza y la resistencia, el zinc mejora la fluidez y abarata la mezcla, el plomo facilita el mecanizado pero perjudica el detalle y plantea problemas de manipulación. Muchos talleres trabajan con bronces al silicio, apreciados por su fluidez, su buen comportamiento en la soldadura y su respuesta homogénea al patinado.
El metal se funde en horno de crisol —de gas, de gasoil o de inducción— y la temperatura se controla con pirómetro de inmersión. El bronce funde en un intervalo, no en un punto fijo, y se cuela recalentado por encima de ese intervalo, en un margen que para muchas composiciones de escultura se sitúa aproximadamente entre 1.050 y 1.200 °C. Colar demasiado frío deja el llenado incompleto y las juntas frías visibles; colar demasiado caliente aumenta la absorción de gases, engrosa el grano y castiga el molde.
Antes de colar se retira la escoria de la superficie del baño y, según la aleación, se desgasifica. La colada propiamente dicha es un gesto continuo: se llena la copa y se mantiene llena hasta el final, sin cortes ni chorros intermitentes, porque cada interrupción arrastra aire y óxidos al interior del molde.
- Antes. Molde a la temperatura prevista, foso preparado y camino de la cuchara despejado.
- Equipo. Protección facial, ropa ignífuga, polainas y guantes específicos para metal fundido.
- Humedad. Ninguna herramienta ni superficie húmeda cerca del metal líquido: el vapor proyecta.
- Baño. Escoria retirada y temperatura verificada con pirómetro inmediatamente antes de colar.
- Gesto. Chorro continuo, copa siempre llena, sin variar bruscamente la altura de caída.
- Después. Ventilación mantenida y molde señalizado hasta que deje de irradiar calor.
07
Enfriamiento y rotura del molde
La pieza solidifica y se enfría dentro del refractario. Ese enfriamiento no es un tiempo muerto: es cuando se define la estructura del metal y cuando aparecen o no las tensiones internas. Acelerarlo con agua es una tentación frecuente y una mala idea en piezas de espesor desigual, porque las zonas delgadas se contraen antes que las gruesas y la diferencia se traduce en deformación o en fisuras.
Cuando la temperatura ha bajado lo suficiente para manipular el conjunto, se rompe el molde. En cáscara cerámica basta con golpes controlados con maza de goma y, después, agua a presión o chorro de abrasivo para arrastrar los restos de los pliegues y las cavidades. En moldes macizos el trabajo es más lento y hay que ir descubriendo la pieza por zonas. Los machos interiores y las varillas metálicas que los sujetaban se extraen en esta fase, y los orificios que dejan se taponarán después con tacos del mismo metal.
Es también el primer momento en que la fundición se ve entera. La inspección inicial busca zonas sin llenar, juntas frías, rebabas por grietas del molde, inclusiones de arena y superficies rugosas por reacción entre el metal y el refractario. Todo lo que se anote aquí define el trabajo de acabado que viene después.
08
Desbarbado de bebederos y reparación de sopladuras
La pieza sale del molde con todo el árbol adherido. Los canales, ataques y mazarotas se cortan con sierra, disco o soplete según su sección, dejando un pequeño sobrante que se rebaja después con muela y lima hasta devolver la superficie a su nivel original. El metal recuperado vuelve al crisol en coladas posteriores.
Los defectos de llenado se reparan por soldadura. Las sopladuras y los poros se abren primero hasta llegar a metal sano —una cavidad rellena sin limpiar vuelve a abrirse durante el cincelado— y luego se aportan con varilla de composición compatible con la aleación base. La compatibilidad no es un detalle menor: una aportación de color o composición distinta se hará visible cuando la pieza reciba la pátina, aunque en metal desnudo pase inadvertida.
Ensamblaje de las partes
En esculturas fundidas por secciones, las partes se presentan, se ajustan y se sueldan siguiendo el orden previsto en la fase de cera. Se trabaja por tramos alternos para repartir el calor y limitar la deformación, y se comprueba la geometría del conjunto entre pasadas. Una vez soldadas, las juntas se rebajan y se reconstruye sobre ellas el modelado, de modo que el corte deje de leerse.
Cincelado de la superficie
El cincelado es la fase que devuelve a la fundición la calidad de superficie del modelo original. Con cinceles, buriles, matices y punzones se recuperan texturas, se marcan los bordes que la copia ha redondeado y se unifican las zonas reparadas con las que no lo han sido. Es un trabajo lento y de criterio: decide cuánto se conserva de la huella del proceso —la ligera irregularidad de la fundición— y cuánto se lleva la superficie hacia el acabado del modelo.
- Cortar con margen. Dejar sobrante en cada bebedero y rebajarlo después, nunca al ras de golpe.
- Abrir antes de rellenar. Un poro tapado sin limpiar reaparece durante el cincelado.
- Varilla compatible. La aportación debe responder igual que el metal base al patinado.
- Calor repartido. Soldar por tramos alternos y dejar enfriar entre pasadas.
- Luz rasante. Revisar la superficie con luz lateral revela ondulaciones invisibles de frente.
- Registro. Anotar dónde se ha reparado ayuda a interpretar diferencias en la pátina.
09
Patinado en caliente y en frío
La pátina es una capa de compuestos de cobre formada en la superficie del bronce por reacción química controlada. Puede ser el resultado de décadas de exposición al ambiente o provocarse en el taller en unas horas. En el segundo caso se aplican disoluciones de sales metálicas y se controla su reacción con el metal mediante el calor, el tiempo y la concentración.
Vía caliente
El bronce se calienta con soplete hasta una temperatura moderada y las disoluciones se aplican a pincel, con muñequilla o por pulverización sobre el metal caliente. El agua se evapora al contacto y los compuestos quedan fijados en capas muy delgadas que se superponen. El método permite gamas amplias —de los pardos y negros a los verdes y azules— y produce películas más adherentes, pero exige leer bien el calor: demasiado poco y la reacción no arranca; demasiado y la capa se quema, se vuelve pulverulenta o cambia de tono.
Vía fría
Sobre metal a temperatura ambiente se aplican las mismas disoluciones y se deja reaccionar durante horas o días, a menudo en cámara húmeda para mantener la superficie activa. La reacción es más lenta y más gradual, admite correcciones y produce resultados más próximos a las pátinas de formación natural, con texturas menos uniformes y una gama de verdes característica.
Preparación y control
Cualquiera de las dos vías depende por completo de la limpieza previa. Restos de grasa, huellas dactilares o partículas de abrasivo bloquean la reacción y dejan zonas claras que no se corrigen sin rehacer el trabajo. La superficie se desengrasa y a menudo se homogeneiza con chorro de abrasivo fino o con cepillado para que la pátina agarre por igual en toda la pieza.
Las sales empleadas en el patinado son productos químicos activos y algunas desprenden vapores irritantes o tóxicos al calentarse. El trabajo requiere extracción, guantes, protección ocular y respiratoria, y gestión de residuos conforme a la normativa aplicable en cada lugar.
10
Protección con cera y mantenimiento
La pátina recién formada es frágil y, sobre todo en exterior, seguirá evolucionando por su cuenta si nada la protege. La capa final más habitual en escultura es una cera microcristalina, aplicada en película fina sobre la pieza ligeramente templada para que penetre, y pulida después con paño suave o cepillo. La cera no detiene la corrosión de forma indefinida, pero reduce el contacto directo con la humedad y el oxígeno y unifica el brillo.
El espesor cuenta más de lo que parece. Una capa gruesa queda blanquecina en los rehundidos, atrapa polvo y acaba amarilleando; varias capas muy finas, bien pulidas entre sí, protegen mejor y envejecen de forma más limpia.
El mantenimiento posterior es simple y periódico: retirar el polvo sin abrasivos, evitar limpiadores ácidos o amoniacales, y renovar la cera cuando la superficie pierde brillo o empieza a mostrar puntos verdosos de corrosión activa. En piezas expuestas a la intemperie el ciclo es más corto que en interior, y en ambientes costeros —con aerosol salino— más corto todavía.
- Superficie seca. Encerar solo sobre pátina completamente estabilizada y sin humedad.
- Calor suave. Templar la pieza lo justo para que la cera fluya, sin llegar a alterar el tono.
- Capas finas. Varias aplicaciones ligeras, pulidas entre sí, en lugar de una gruesa.
- Rehundidos. Repasar con cepillo los puntos donde la cera tiende a acumularse.
- Revisión. Inspeccionar periódicamente en busca de brillo perdido o corrosión activa.
- Limpieza. Polvo en seco o agua limpia; nada de productos ácidos ni amoniacales.
11
Contacto con el proyecto
Skuldurvo es un proyecto informativo y editorial sobre fundición artística del bronce. Publica textos propios sobre el proceso de la cera perdida y no ofrece servicios de fundición, encargos ni asesoramiento técnico individualizado.
Si detectas un error en alguno de los apartados, quieres precisar una descripción o proponer un tema relacionado con el proceso que aquí no esté tratado, puedes escribir por correo electrónico. Se leen todos los mensajes, aunque no siempre es posible responderlos.
Skuldurvo